


凯氏定氮回收率总偏低?蒸馏环节功率与速度实操要点
2026/08/14 17:44 I 阅读:42
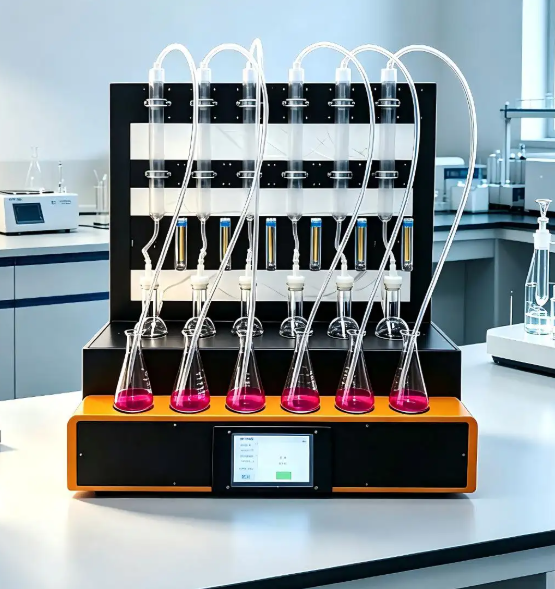
做凯氏定氮分析的同行应该都有过这种困扰:消化、滴定步骤都按规范操作,可最终蛋白质测定结果就是偏低。其实大部分时候,问题不在样品本身,而是蒸馏环节没把控好——加热功率和蒸馏速度这两个核心参数,一旦设置不当,就会导致氨回收不全,直接影响数据准确性。上海赫冠仪器结合多年仪器研发与实操经验,给大家梳理一套可直接落地的调节方法,帮大家把回收率稳住。
一、蒸馏器加热方式与功率调节:别盲目追求大功率
目前常用的蒸馏器主要有电热管加热和电热板加热两种方式,其中电热管加热功率多在1500-3000瓦,可通过调压器或固态继电器实现无级调节。很多人觉得功率越大,蒸馏效率越高,其实不然。
加热功率直接决定蒸汽发生速率,功率过高会让蒸汽携带碱液飞溅进入冷凝管,污染馏出液;功率过低则蒸汽量不足,氨释放不充分。实操中建议将功率调节至蒸汽发生瓶内的水保持适度沸腾,蒸汽连续均匀上升,无剧烈爆沸现象即可,这是最稳妥的状态。
二、蒸馏速度把控:太快太慢都不行
蒸馏速度通常用馏出液体积或蒸馏时间衡量,标准凯氏定氮法要求蒸馏时间5-8分钟,馏出液体积达到150-200毫升。速度过快,氨气与蒸汽接触时间缩短,部分氨气来不及被硼酸吸收液捕获就逸出,回收率自然下降;速度过慢,虽然吸收充分,但会延长分析周期,长时间加热还可能导致氨氧化损失。
结合实验数据来看,当蒸馏速度控制在每分钟20-30毫升时,氨回收率可达99%以上;一旦超过每分钟40毫升,回收率就会开始下滑。日常操作中,建议把速度稳定在每分钟25毫升左右,既能保证回收率,又能兼顾检测效率。
三、功率与速度的配合:不是线性关系,要灵活微调
很多人误以为加热功率和蒸馏速度是线性关系,其实不然。低功率区时,功率增加对蒸馏速度的提升效果明显;到了高功率区,热量散失增多,功率提升带来的速度增益会逐渐减弱。
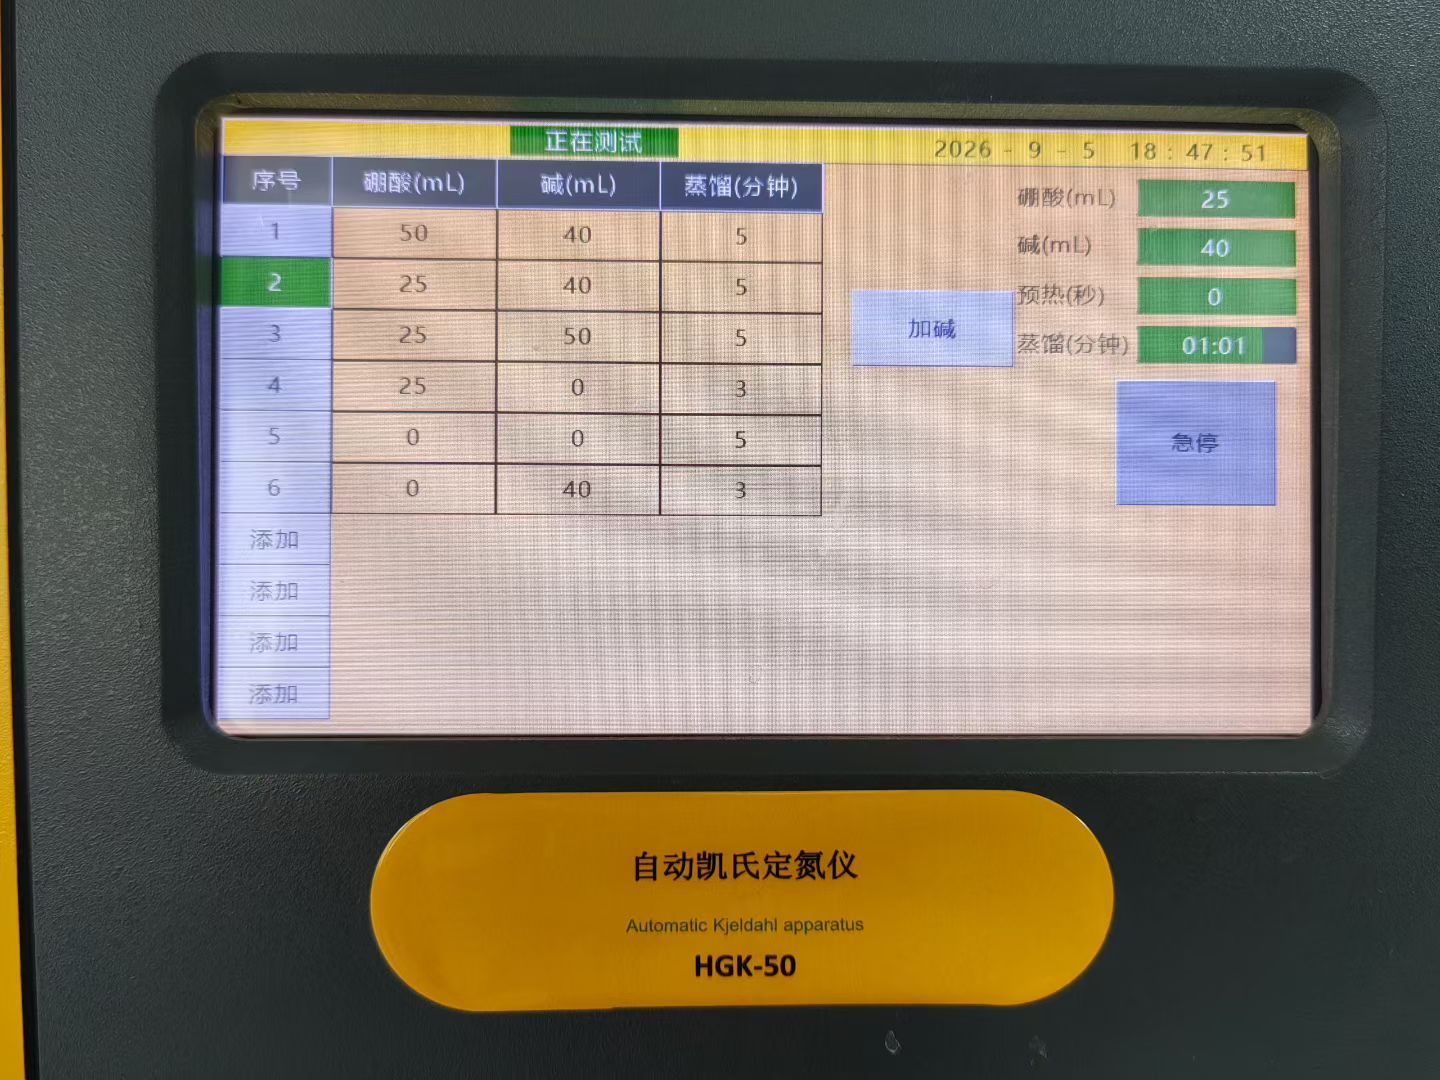
上海赫冠仪器建议大家,实际操作中先根据蒸馏器型号设定初始功率,再通过观察馏出液滴落速度微调。理想状态是每秒滴落3-4滴,对应每分钟约20毫升馏出液。如果滴落过快,就适当降低功率;过慢则小幅提升功率,逐步找到适配的平衡点。
四、配套细节:碱液与冷凝效果不能忽视
蒸馏速度的优化,离不开碱液的配合。通常选用40%的 NaOH 溶液,用量为消化液体积的4-5倍。碱液用量不足,氨释放不充分;用量过多,反应会过于剧烈,易引发喷溅。调节功率的同时,要用 pH 试纸确认消化液呈强碱性,这是氨充分释放的前提。
冷凝效果也直接影响回收率。如果冷凝管冷却水流量不足、水温过高,馏出液温度会升高,氨气容易从吸收液中逸出。务必保证冷却水出口温度不超过25℃,馏出液温度不超过30℃;蒸馏速度较快时,要相应增大冷却水流量,保持冷凝管外壁凉爽。
五、回收率验证:定期校准,确保数据可靠
为了避免数据偏差,建议定期用标准硫酸铵溶液进行回收率验证。称取一定量的硫酸铵,按照样品检测流程完成消化、蒸馏和滴定,计算回收率。正常情况下,回收率应在98%-102%之间。如果回收率偏低,优先检查蒸馏功率和速度设置,再排查冷凝效果和吸收液浓度,逐步定位问题所在。
凯氏定氮分析中,蒸馏环节的把控直接决定检测结果的准确性。合理调节加热功率、稳定控制蒸馏速度,配合碱液和冷凝效果的细节管控,就能在保证氨回收率的前提下实现高效蒸馏。上海赫冠仪器专注实验室检测仪器研发,后续也会持续分享更多实操干货,助力大家提升检测效率与数据可靠性。

 HGK-55-1全自动凯氏定氮仪
更多新闻
联系我们:
客服电话:400-069-8630
企业名称:上海赫冠仪器有限公司
企业地址:上海市松江区九干路168号(九淦168国际智能生态产业园)20栋3-308室 联系人:赵文建 邮编:201601
友情链接:
Copyright©2026 上海赫冠仪器有限公司 沪ICP备20004804号-3 技术支持:仪器信息网


